Сварка ответственных металлоконструкций и магистральных труб часто приводит к появлению холодных трещин из-за резкого температурного перепада в металле. Неравномерное остывание околошовной зоны снижает предел прочности соединения и вызывает отбраковку стыка при неразрушающем контроле.
Бесконтактный электромагнитный прогрев кромок решает эту проблему за счет быстрой и равномерной передачи тепла вглубь заготовки. Надежное оборудование для термообработки стабилизирует структуру стали, предотвращает деформации и гарантирует соответствие шва отраслевым стандартам надежности.
Как индукционный нагрев подготавливает сварные стыки к монтажу
Предварительный и сопутствующий подогрев кромок исключает образование закалочных структур в зоне термического влияния. При монтаже конструкций из легированных сталей индукторы плавно нагревают металл до 300 °С непосредственно перед формированием шва. Точный контроль температуры предотвращает диффузию водорода и нивелирует температурный градиент между телом трубы и расплавом. Сварщики поддерживают расчетную межслойную температуру на каждом проходе, исключая внутренний перегрев металла.
Индукционная подготовка кромок перед сварочными операциями решает сразу несколько технологических задач:
-
снижение скорости охлаждения околошовной зоны при работе на открытых площадках;
-
сохранение пластичности металла и устранение риска появления микротрещин;
-
выравнивание геометрии стыка за счет симметричного распределения тепла по периметру.
Своевременный прогрев кромок на стадии сборки сокращает время на последующую зачистку швов и сводит к нулю вероятность образования пор в сварочной ванне.
Режимы местной термообработки сварных соединений и снятие остаточных напряжений
Местная термообработка сварных швов (PWHT) снимает внутренние механические напряжения, возникшие при кристаллизации расплава. Прогрев околошовного участка по заданной программной кривой до 760 °С восстанавливает пластичность стали и увеличивает коррозионную стойкость конструкции. Без термической разгрузки накопленные напряжения провоцируют межкристаллитное растрескивание уже в первые шесть месяцев активной эксплуатации трубопровода.
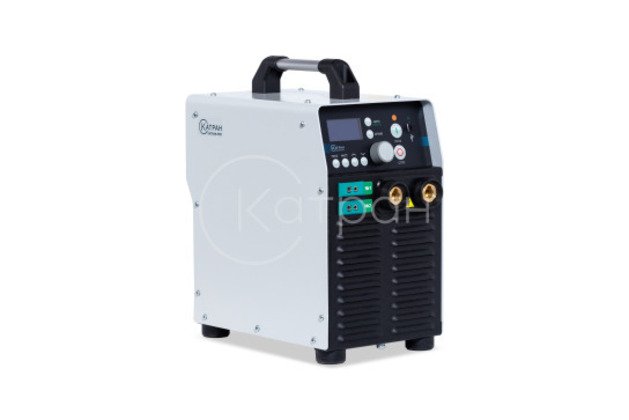
Операторы настраивают микропроцессорные блоки установок на конкретные технологические алгоритмы. С учетом марки сплава и толщины стенки заготовки система запускает высокий отпуск, дегазацию или термический отдых. Точная фиксация скорости подъема температуры и контролируемое остывание сохраняют ударную вязкость стали без коробления металлоконструкции.
Где еще применяют установки индукционного нагрева на производстве
Индукционные генераторы и гибкие индукционные кабели активно используют за пределами сварочных постов благодаря скорости прямого электромагнитного нагрева. В судостроении, ремонте промышленного оборудования и нефтегазовом секторе этот метод ускоряет выполнение сопутствующих монтажных задач.
Установки индукционного нагрева решают следующие производственные задачи:
-
подготовка стальных труб перед нанесением праймера и защитной изоляции для улучшения адгезии;
-
нагрев втулок, муфт и подшипников для посадки или снятия деталей с натягом без повреждения посадочных мест;
-
разморозка технологических магистралей и ликвидация ледяных пробок без механического воздействия на стенки труб.
Локальное электромагнитное поле генерирует тепло строго в рабочей области, исключая перегрев соседних кабельных трасс и полимерных покрытий. Такой избирательный прогрев исключает простои ремонтных бригад и увеличивает ресурс технологических узлов.